2026-10-24 10:31:32衡水管件内壁喷砂机砂料回收效率低改造办法
管件内壁喷砂和外壁喷砂有很大区别,磨料在管道内部反弹、滞留,很容易堆积在管底、弯头、管口死角,回收抽不走,直接造成磨料损耗大、清理效果不稳定、粉尘超标。很多客户反馈,同样的磨料,外壁喷砂回收率很高,换到管件内壁机型,砂料大量留在管内,频繁补砂、停机清管,增加生产成本。下面从根源排......
了解详情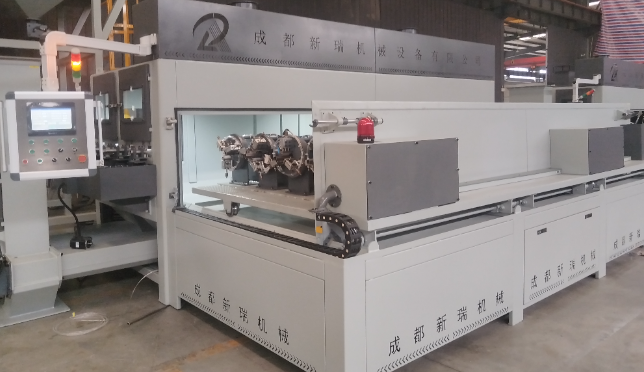
管件内壁喷砂和外壁喷砂有很大区别,磨料在管道内部反弹、滞留,很容易堆积在管底、弯头、管口死角,回收抽不走,直接造成磨料损耗大、清理效果不稳定、粉尘超标。很多客户反馈,同样的磨料,外壁喷砂回收率很高,换到管件内壁机型,砂料大量留在管内,频繁补砂、停机清管,增加生产成本。下面从根源排......
了解详情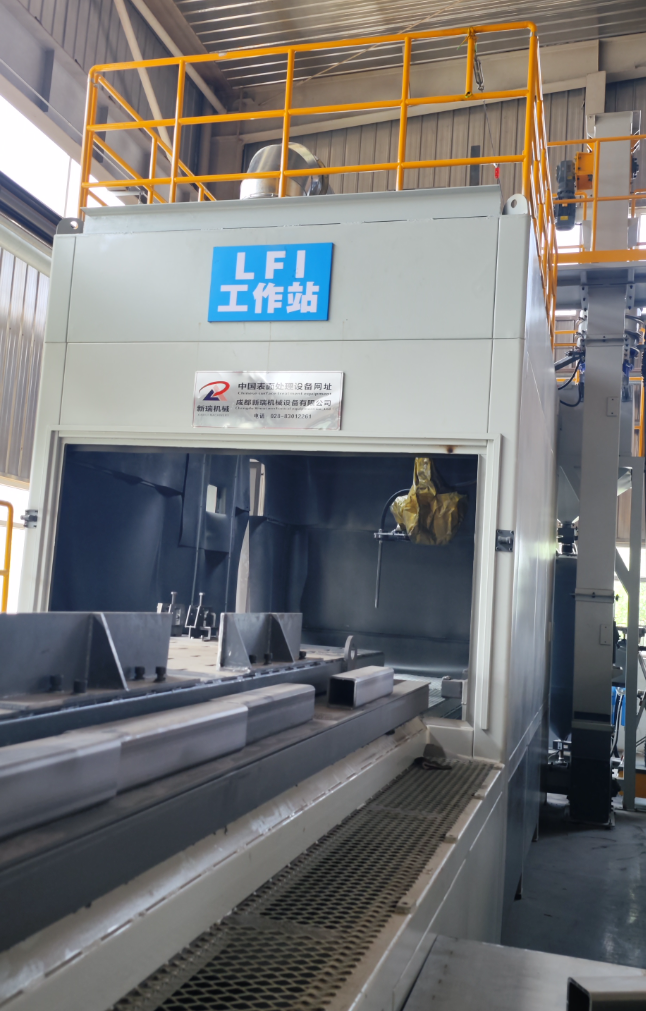
精密零部件制造对表面一致性、尺寸稳定性、加工可控性要求严苛,传统手工喷砂、简易自动喷砂高度依赖操作工经验,很容易出现过喷、漏喷、表面粗糙度波动、薄壁件变形等问题,已经难以匹配精密产线标准化、可追溯的生产需求。数控自动喷砂机依靠多轴伺服联动、数字化程序存储、参数闭环调控,把喷砂工艺......
了解详情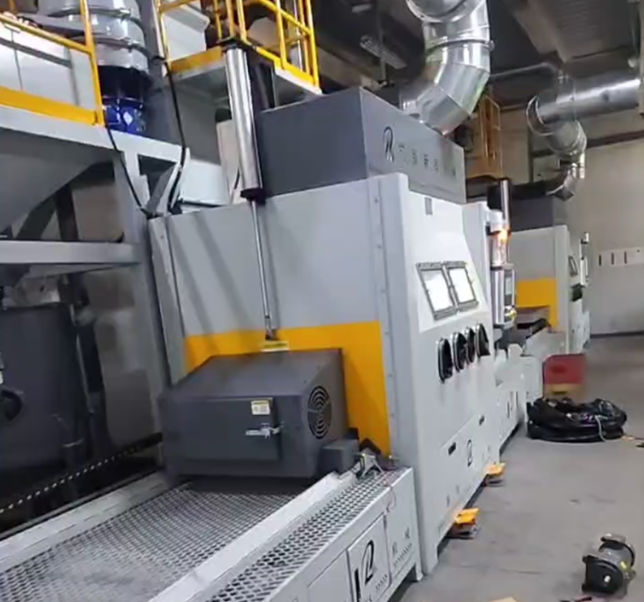
很多喷砂车间都会遇到噪声超标问题,尤其是除尘风机运行时产生的震动噪音,叠加喷砂腔体内磨料冲击、气流摩擦的声响,不仅车间作业环境差,还容易不满足环保噪声检测要求,长期也会影响操作人员健康。自动喷砂机的噪声源头,风机属于重点治理项,搭配整机隔音改造,就能有效把车间噪音控制在合规范围,......
了解详情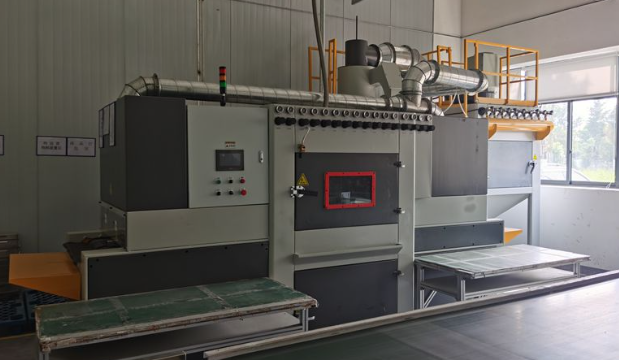
随着各地环保管控标准持续收紧,干式喷砂作业产生的粉尘无组织排放、粉尘收集不达标等问题,成为很多金属加工、表面处理企业面临的生产难题。传统干式喷砂虽然加工效率稳定,但粉尘治理成本高,除尘设备维护压力大,部分工况很难稳定满足环保验收要求。在此背景下,湿式自动喷砂机凭借粉尘抑制优势,正......
了解详情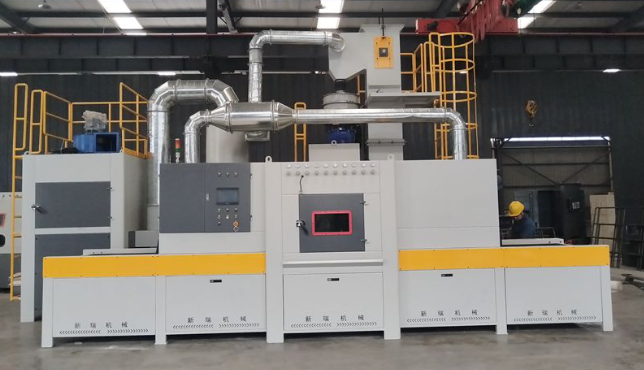
不同材质工件的喷砂工艺差异极大。铝合金、塑料、薄壁件质地偏软,冲击力过大会造成表面啃伤、变形;碳钢、铸件、焊接件硬度高,需要足够的喷射动能,才能彻底清除氧化皮、锈蚀与焊渣。传统固定转速、固定输送速度的喷砂机,参数无法灵活切换,一款设备只能适配少数工件,换材质就要更换喷嘴、改动管路......
了解详情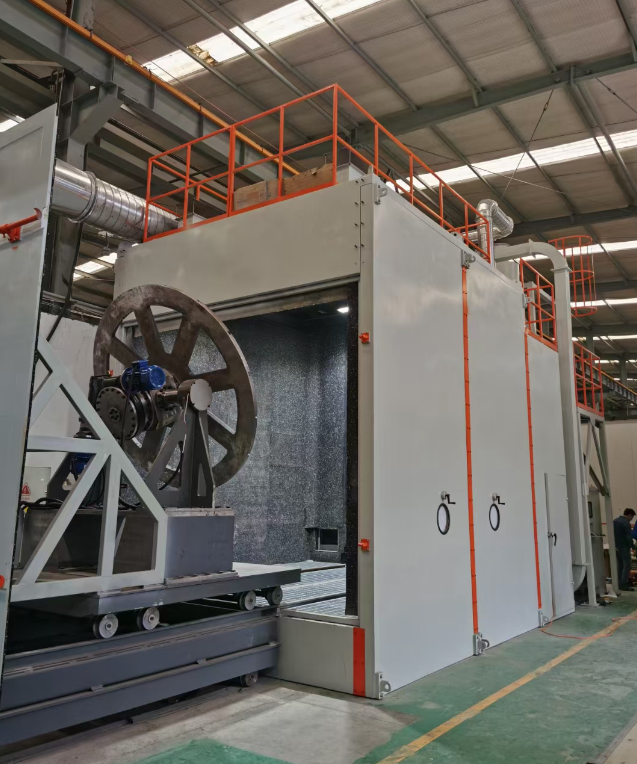
工件喷砂完成后,筋板背面、凹槽内角、型材夹缝、工件背光位置出现阴影、漏喷、清理不净,是自动喷砂机使用中十分常见的工艺缺陷。这类问题看似只是表面清理不干净,却会直接造成后续喷涂、阳极氧化、防腐层附着力不足,使用过程中局部起皮、返锈,造成批量工件返工报废。很多现场人员反应是加大气压,......
了解详情
转盘是转盘式自动喷砂机的核心工作部件,承载工件匀速旋转,配合喷枪完成各角度的喷砂作业。转盘一旦出现跑偏、卡顿,轻则影响喷砂均匀度、工件加工质量波动,重则导致转盘卡死、驱动部件损坏,整机停摆。跑偏和卡顿往往不是单一原因造成的,检修时应按步骤逐项排查。下面为您梳理完整的拆解检修流程。...
了解详情
铸造企业在铸件浇铸完成后,型砂、芯砂、氧化皮残留是必须解决的工序难题。大型铸件、批量铸件清砂尤其吃力:工件重、形状复杂,人工敲打清理效率低、粉尘大、质量不均,已成为制约铸造产线产能和交付周期的瓶颈。...
了解详情
联系人:李经理
电 话:18908231073
邮 箱:2063470037@qq.com
地 址:新都区工业东区永达路2303号
 喷砂设备厂家